钛异形件加工:从材料特性到精密制造的深度解析
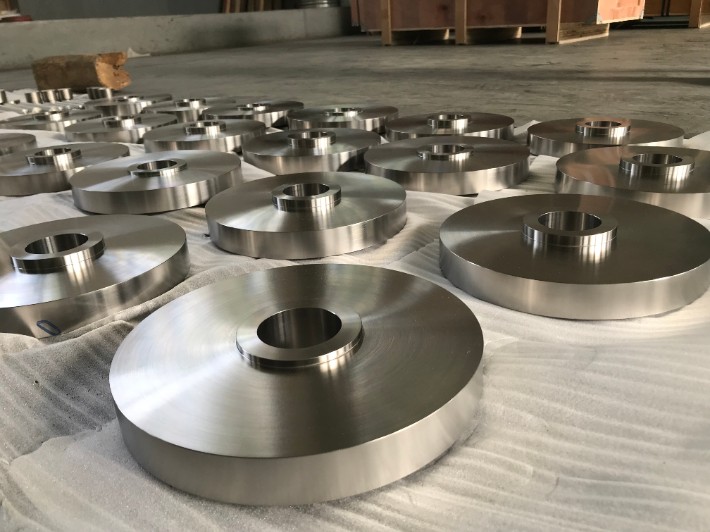
钛及钛合金因其比强度高、耐腐蚀性优异、生物相容性好等特性,在航空航天、医疗器械、化工装备等领域的需求持续攀升。据中国有色金属工业协会钛锆铪分会统计,2023年我国钛材产量突破15万吨,其中异形件、非标件等深加工产品占比逐年提高。然而,钛异形件加工并非简单的"削铁如泥",其低导热系数、高化学活性、弹性回复大等特性,对加工工艺提出了远高于普通金属的挑战。本文从材料行为、工艺路径与质量控制三个维度,梳理钛异形件加工的关键技术要点。
一、钛材加工为何被称为"难加工材料"
钛的导热系数仅为钢的1/7、铝的1/16,切削热高度集中于刀刃附近,局部温度可达1000℃以上,导致刀具磨损急剧加速。同时,钛在600℃以上与氧、氮、氢发生剧烈反应,形成硬脆的污染层,不仅影响表面质量,还会降低零件的疲劳寿命。此外,钛的弹性模量约为钢的一半,加工中的弹性回复使刀具与工件之间产生额外摩擦,加剧了刀具后刀面磨损。
某陕西钛加工厂的实际生产数据显示,在铣削TC4钛合金异形件时,未采用高压冷却的硬质合金刀具寿命仅为加工不锈钢时的1/5至1/4;改用高压内冷配合AlTiN涂层刀具后,刀具寿命提升约2.3倍,单件加工时间缩短18%。这组数据说明,钛异形件加工的核心矛盾不在设备能力,而在热管理与刀具策略的匹配。
二、异形件加工的三条主流工艺路径
钛异形件的"异形"意味着非回转体、非标准轮廓,加工方案需根据结构复杂度与批量灵活选择:
- CNC精密铣削:适用于轮廓复杂、精度要求高的中小型异形件,如航空连接接头、医疗植入体骨架。五轴联动可一次装夹完成多面加工,减少重复定位误差,典型公差可控制在±0.02mm以内。
- 线切割与电火花加工:针对薄壁、窄槽、尖角等铣削难以触及的部位,尤其适合钛合金弹性回复大、刚性不足的薄壁异形件。慢走丝切割表面粗糙度可达Ra0.4μm,但需注意加工后的表面重铸层去除。
- 精密锻造+后续精加工:对于批量较大的钛合金零件定制需求,先通过模锻或自由锻获得近净成形毛坯,再以CNC精加工关键配合面。该路径材料利用率可从铣削的15%—20%提升至50%以上,显著降低贵金属钛的浪费。
值得强调的是,钛加工件来图定制的难点往往不在单一工序,而在工序间的余量分配与应力释放。钛材在去除大量材料后残余应力重新分布,易引起薄壁件翘曲变形。行业内通常采用粗加工—去应力退火—半精加工—精加工的路线,并在精加工前安排自然时效或振动时效处理。
三、质量控制的三个关键控制点
钛异形件的质量验收不能仅看尺寸公差。第一,表面完整性:切削产生的微裂纹、塑性变形层和氧污染层是疲劳失效的源头,需通过金相抽检与显微硬度梯度检测加以控制。第二,尺寸稳定性:薄壁异形件在自由状态下测量与装夹状态下测量结果可能相差数十微米,检测方案须与装配工况一致。第三,材料追溯:从钛棒、钛板、钛管原材料到成品,应保留熔炼炉号、化学成分与力学性能报告,确保钛标准件、钛法兰等承压件满足设计许用要求。
从产业格局看,陕西依托宝钛集团等龙头形成的钛加工产业集群,在钛材非标件与异形件加工方面具备从海绵钛到成品件的完整链条优势。对于采购方而言,选择具备工艺验证能力、能提供加工参数与检测数据支撑的供应商,比单纯比较报价更能保障项目落地。钛异形件加工的本质,是用工艺设计去"驯服"材料特性——理解这一点,才能在图纸之外找到真正的制造确定性。